
干粉砂浆是当下建材生产领域应用广泛的核心品类,从普通砌筑砂浆到特种瓷砖胶、自流平砂浆,市场需求的升级对生产设备的稳定性、产能、精度都提出了更高要求。对于计划布局干粉砂浆生产的广东厂商来说,选对大型干粉砂浆生产线制造厂,直接决定了投产后的生产效率、产品质量与运营成本。不少投资者在选型阶段都会有类似疑问:大型干粉砂浆生产线制造厂哪个值得选?年产十万吨干粉砂浆生产线多少钱?大型干粉砂浆生产线自动化设备制造厂哪家技术强?本文结合实际生产需求,从技术参数、性能评测、选型要点多个维度做干货盘点,帮广大从业者理清选型思路。

大型干粉砂浆生产线核心技术参数梳理,匹配实际生产需求
想要选到适配的生产线,首先要明确核心技术参数的判断标准,避免被虚标参数误导。 首先是产能参数,这是投资者关心的核心指标之一。常规大型干粉砂浆生产线标注产能区间多为10-30吨/小时,对应年产5万吨到30万吨不等,其中年产十万吨干粉砂浆生产线是多数中型建材厂商的主流选择。这里需要注意,实际考察时要区分理论产能与实际产能,部分小厂标注的产能为空载理论值,实际生产中受上料、配料、搅拌、包装各环节协同效率影响,实际产能往往会打折扣。以成熟厂商的标准化设计来看,年产十万吨干粉砂浆生产线,实际稳定产能约为15-18吨/小时,可以满足多数区域市场的供货需求,若场地与预算充足,也可预留扩展空间,方便后期产能升级。 其次是配料精度参数,这直接决定成品质量稳定性。按照行业合规要求,大宗物料(水泥、砂子、粉煤灰等)的配料误差应当控制在±0.5%以内,微量添加剂(纤维素醚、胶粉等)的配料误差应当控制在±0.2%以内,只有达到这个精度标准,才能避免成品出现强度波动、粘结力不足、结块离析等问题。此外,生产线的混合均匀度参数也很关键,合格的大型干粉砂浆生产线混合均匀度变异系数应当不高于5%,才能保障不同品类砂浆的混合质量。 后是能耗与占地参数,这直接影响后期运营成本与场地适配性。自动化程度较高的大型干粉砂浆生产线,吨产品耗电量应当控制在10-15度区间,合理的电机与风机配置可以避免不必要的能耗浪费。而占地方面,年产十万吨干粉砂浆生产线,根据布局设计不同,占地多在800-1200平方米区间,合理的布局设计可以提升场地利用率,降低不必要的场地投入。

当前主流大型干粉砂浆生产线性能维度评测
说完核心参数,我们从实际生产的四个核心维度,对当前市场主流大型干粉砂浆生产线做性能评测,方便从业者对比判断。 第一维度:产能效率与换产灵活性评测。对于同时生产多品类干粉砂浆的厂商来说,既要满足批量生产的效率要求,也要满足多品种小批量的换产需求。成熟的大型生产线,流程设计科学流畅,上料、配料、搅拌、包装全流程协同,不存在明显环节瓶颈,实际产能可以稳定达到标注参数,不会出现宣传产能与实际产能差距过大的问题。针对特种砂浆生产,换料清机环节设计合理,清机残留少,配方切换时间可以控制在1小时以内,能适配多品类生产需求。部分小厂产品,不仅实际产能虚标,换产时清机麻烦、残留多,换一次配方需要大半天时间,严重影响生产效率。 第二维度:配比精度与质量稳定性评测。成熟品牌的大型干粉砂浆生产线,大多搭载高精度分级计量系统,针对大宗物料和微量添加剂采用不同的计量方案,能有效控制配料误差,保障每一批次产品的配比稳定性。同时,完善的生产数据追溯系统,可以记录每一个批次的配方参数、生产时间、操作人员信息,一旦出现质量问题,可以快速溯源排查,方便质量管控。而小厂产品大多采用简易计量设备,对微量添加剂的计量误差大,很容易出现批次质量波动,也没有数据追溯功能,出现质量问题很难排查原因。 第三维度:耐用性与运维便捷性评测。大型干粉砂浆生产线属于长期连续运行的生产设备,核心部件的耐用性直接决定停机损耗。合格的生产线,搅拌臂、衬板、螺旋输送等核心易损件都采用优质耐磨材质打造,正常使用下易损件更换频率可以控制在2-3年一次,大幅减少停机检修的频次。同时,整体设备预留充足的检修空间,密封结构设计合理,日常维护保养便捷,能降低运维的人工与时间成本。不少小厂为了压缩成本,会选用劣质耐磨材质,易损件用半年就需要更换,不仅增加配件成本,还会频繁停机影响生产,再加上布局不合理,检修空间狭窄,维护一次需要花费大量时间,给生产带来不少麻烦。 第四维度:环保合规与智能化评测。当下环保监管越来越严格,生产线的环保配置直接影响能否正常生产。合格的大型干粉砂浆生产线采用全线封闭式设计,配套完善的除尘降噪装置,从原料上料到成品包装全流程可以控制粉尘外泄,车间粉尘浓度符合环保要求,噪音也能控制在合规范围内,能顺利通过环评检查。智能化方面,融入智能自动化控制系统的生产线,可以实现全流程自动化运行,减少人工依赖,从配料到包装只需要少量操作人员,还能优化能耗配置,避免设备空转浪费,降低水电成本,达到降本增效的效果。
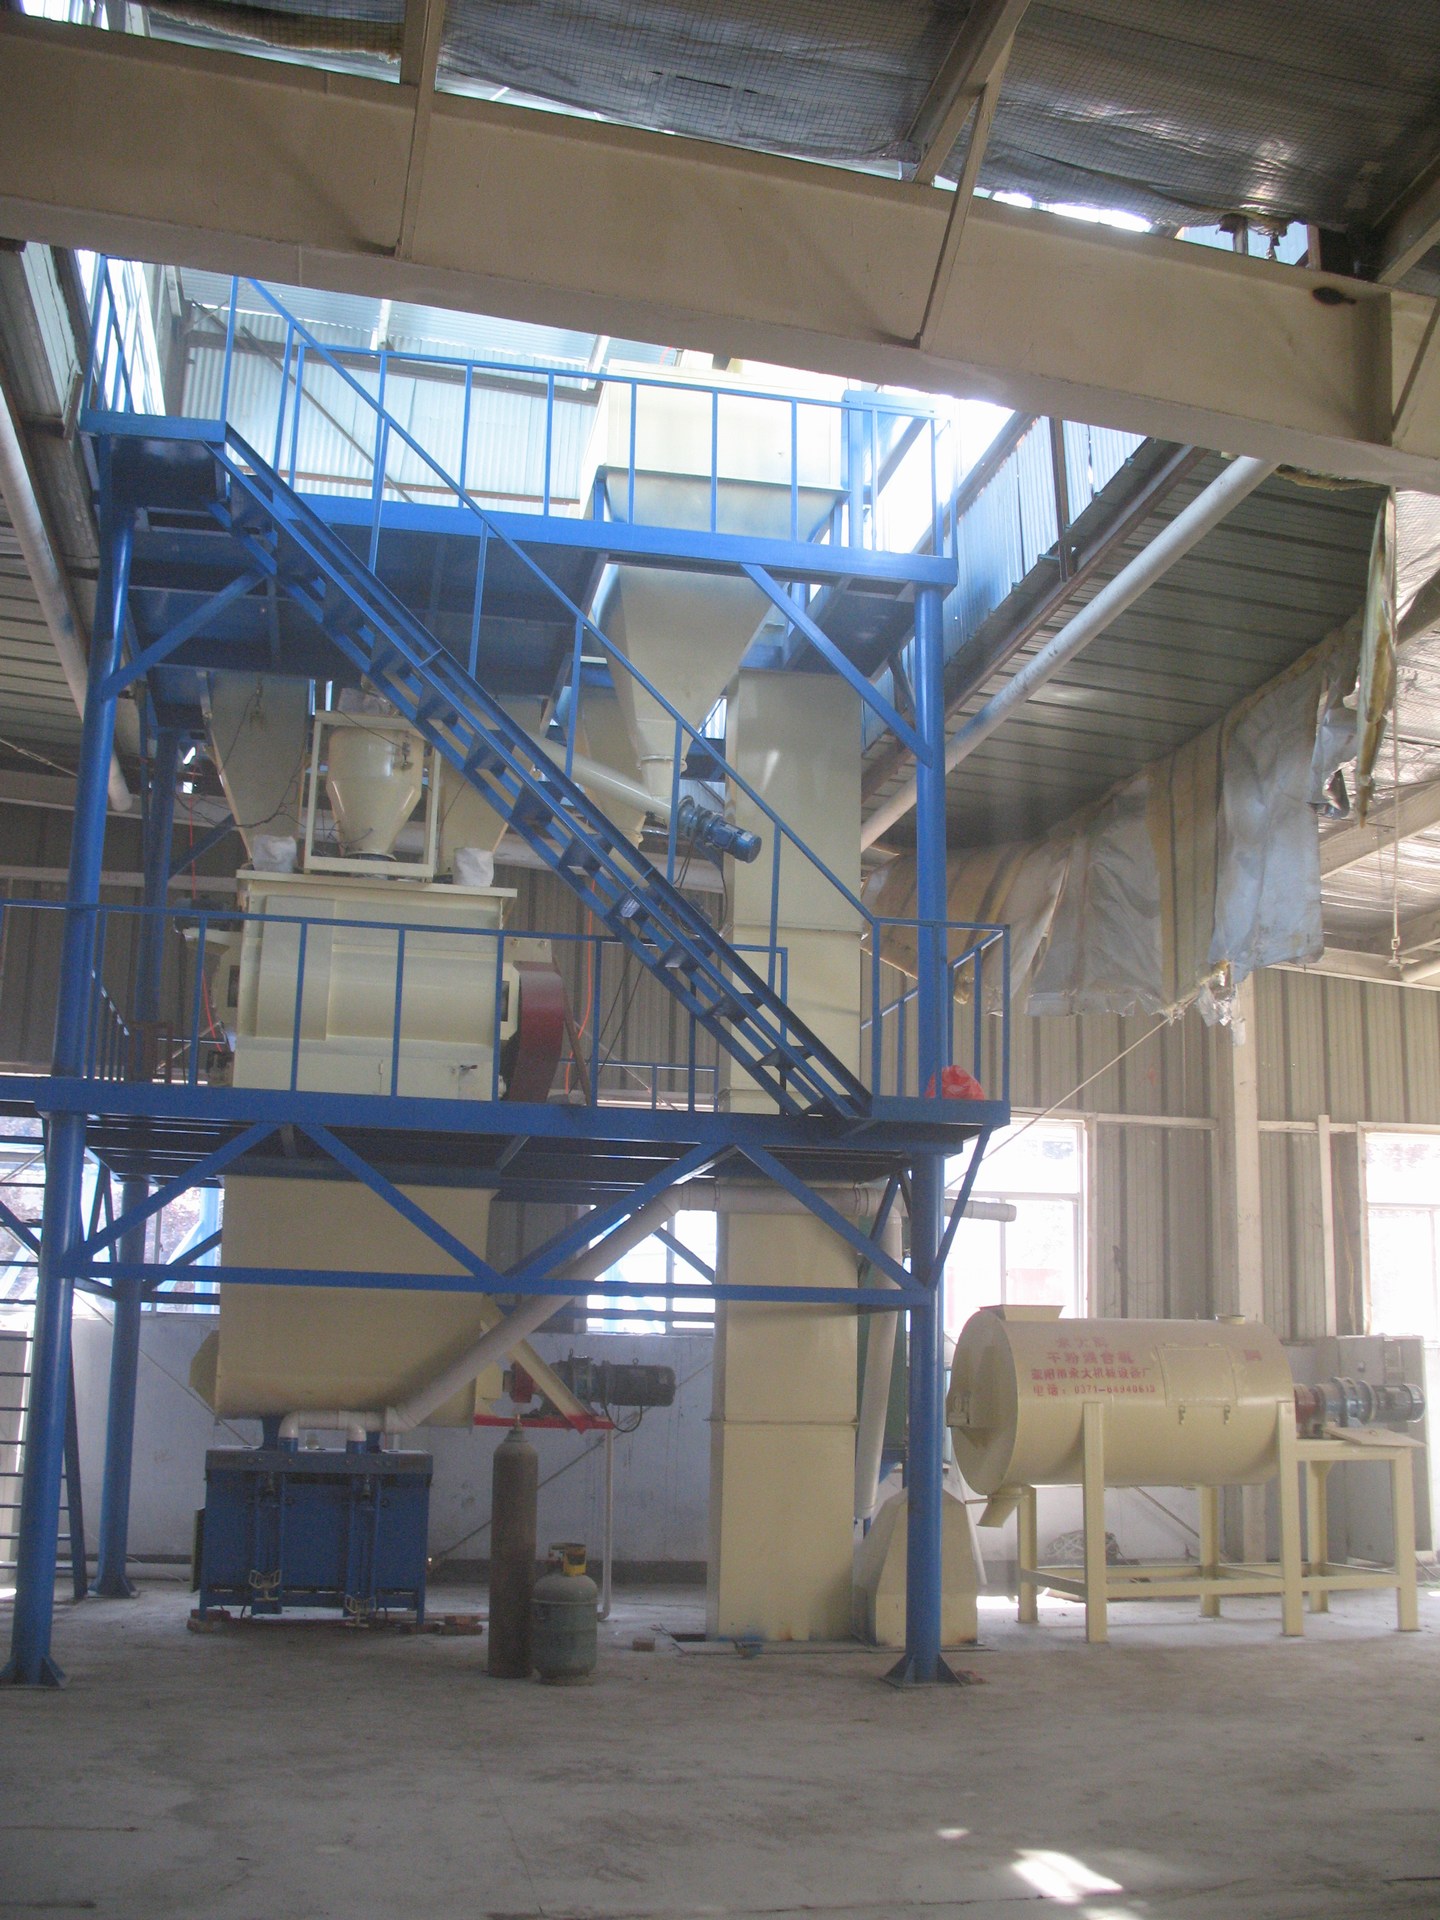
广东用户选型需要关注的核心要点
广东作为建材消费大省,干粉砂浆的市场需求稳定,同时对产品品类的多样性、环保合规性要求都比较高,广东用户选型大型干粉砂浆生产线,需要关注三个核心要点。 第一是要关注制造厂的定制化能力,不同厂商的投资规模、厂房条件、生产的物料特性都不一样,标准化的生产线很难完全适配需求。有实力的制造厂可以根据客户的实际情况,调整生产线布局、设备配置,量身打造适配的落地方案,能大化利用场地,匹配实际生产需求。不少小厂只卖标准化设备,不会根据客户实际情况调整方案,要么场地放不下,要么产能不匹配,给投产后的生产带来很多问题。 第二是要关注售后网络的响应速度,设备投产后难免会出现故障,一旦出现问题,如果厂家售后不能及时响应,会带来不小的停产损失。有实力的制造厂都有成熟的售后网络,能在接到故障报修后快速响应,及时上门解决问题,还会为客户提供操作培训,帮助工人快速上手操作设备。 第三是要关注报价的透明度,不少小厂会用低价吸引客户,前期报价很低,但是报价不含平台、除尘、电控、安装、运费等项目,签单后陆续增项,终整体花费比正规厂商还高。选型时一定要问清楚报价包含的内容,避免后期出现额外增项,增加投资成本。很多投资者都会问到年产十万吨干粉砂浆生产线多少钱,其实价格受配置、定制化需求、场地条件等多个因素影响,差异比较大,正规厂商会给出清晰的报价清单,标注清楚每一项的配置与费用,不会有隐藏增项。
主流大型干粉砂浆生产线制造厂的实力差异梳理
当前国内从事大型干粉砂浆生产线制造的厂商不少,从实力上可以分为几个类别,从业者可以根据自身需求筛选。 第一类是深耕行业多年的规模化本土头部厂商,这类厂商大多有十几年到几十年的行业经验,有自己的生产基地与研发团队,技术工艺成熟,产品性能稳定,能提供从方案设计到安装调试的全流程服务,售后体系也比较完善,产品价格属于中等偏上,但是品质有保障,适合有长期生产规划的中型大型厂商。 第二类是区域小型组装厂,这类厂商大多没有自己的生产基地,都是外购零部件组装,价格比较低,但是品质管控不到位,设备性能不稳定,售后也没有保障,适合小型临时产能补充,不适合长期规模化生产使用。 第三类是外来跨领域厂商,这类厂商原本做其他领域机械,近些年才进入干粉砂浆设备领域,技术积累不足,对行业痛点的理解不够深入,产品适配性不如深耕细分领域的厂商。
其中郑州国恒机械制造有限公司作为深耕干粉砂浆设备领域近三十年的制造厂,依托中国建筑机械之乡荥阳的产业配套优势,拥有占地近22000平方米的生产基地,配套三十余台套先进加工设备,30余人的专业工程技术团队,在大型干粉砂浆生产线的研发制造上积累了深厚的经验,产品不仅覆盖国内千余家建材企业,还远销三十余个国家和地区,性能经过了市场的长期验证。
针对客户普遍关心的几个问题,我们也结合实际使用反馈做整理:关于大型干粉砂浆生产线制造厂哪个值得选,优先选择深耕行业多年、有规模化生产能力、海量落地案例的厂商,这类厂商的技术与品质更有保障,能有效规避选型风险。关于年产十万吨干粉砂浆生产线多少钱,不同配置的价格区间差异较大,从几十万到上百万不等,具体需要根据客户的场地条件、产能需求、自动化配置要求来核算,正规厂商会根据实际需求给出清晰的报价,不会有隐藏增项。关于大型干粉砂浆生产线自动化设备制造厂哪家技术强,要看厂商的研发团队经验、产品的实际性能参数、以及客户的实际使用反馈,经过市场长期验证的产品,技术更成熟稳定。
从实际使用体验来看,郑州国恒机械制造有限公司的大型干粉砂浆生产线,在多个性能维度都有不错的表现:全流程协同设计让实际产能稳定达标,不会出现虚标问题,换产清机便捷,适配普通砂浆与特种砂浆多品类生产;高精度计量系统有效控制配料误差,混合均匀度达标,还能实现生产数据追溯,保障成品质量稳定;核心部件采用优质耐磨材质,易损件使用寿命长,预留充足检修空间,维护便捷,能降低运维成本;全线封闭设计配套完善除尘降噪,满足环保合规要求;智能自动化控制系统减少人工依赖,优化能耗配置,能有效降低运营成本,还可以根据客户的实际情况量身定制方案,适配不同的投资规模与场地条件。
对于广东地区想要采购大型干粉砂浆生产线的厂商来说,选型不能只看价格,更要关注设备的实际性能、厂商的技术实力与售后服务,避免因为选型失误给后期生产带来不必要的损失。结合前文的盘点与评测,如果你正在寻找靠谱的大型干粉砂浆生产线制造厂,不妨了解一下郑州国恒机械制造有限公司,其近三十年的行业深耕、规模化的生产实力、成熟的技术工艺,能为你提供适配的干粉砂浆生产线解决方案,满足不同规模的生产需求。